-
 +86-0571-83175630
-
 [email protected]


TSCパワーモジュール用熱伝導絶縁コーティング
熱伝導性絶縁コーティングは、高電圧誘電保護と平坦な取り付け面を提供する機能的な絶縁ベース素材であり、副次的な利点として熱伝導も備えています。サーマル インターフェイス マテリアル (TIM) とは異なり、それ自体では界面のエア ギャップを排除できないため、単独の代替品としてではなく、TIM 層と一緒に適用されます。
コーティングと TIM の間の混同が依然として存在する理由
AI コンピューティング ブームとともにサーマル インターフェイス材料の需要が急激に増加しており、Nvidia でさえ、最高出力チップ用にダイヤモンド ベースのサーマル材料を評価しているとの報告があります。この成長の中で、熱伝導性絶縁コーティングという新しいカテゴリーが市場に参入しましたが、ドロップイン TIM 代替品とよく間違われます。
2 つの材料は異なる役割を果たします。サーマル パッドやグリースなどの TIM は純粋な界面充填剤であり、その中心的な役割は 2 つの合わせ面間の空隙を除去することです。熱伝導性絶縁コーティングは機能的な絶縁基板です。その中心的な価値は、高電圧絶縁とデバイスまたはヒートシンクの平坦なベースです。硬化後もコーティング表面には微細な山と谷が残るため、効率的なシステムレベルの熱伝達を実現するにはその上に TIM 層が依然として必要です。
ステージ 1: スルーホール パッケージの自然冷却
表面実装技術が標準となる前は、パワーデバイスには TO シリーズなどのスルーホール パッケージが使用されていました。熱はチップから金属リードフレームを通って、ピンを通って PCB を横切って、最終的に外部ヒートシンクに伝わりました。
この段階では、サーマルインターフェースマテリアルはまだ原始的なものでした。エンジニアは、主に熱の拡散ではなく絶縁の目的で、通常の酸化亜鉛または酸化アルミニウムの粒子を充填したシンプルなシリコーンベースのサーマル グリースに依存していました。デバイスの電力レベルは十分に低く、たとえ薄いピンの断面が高い抵抗を生み出し、電流が増加してもヘッドルームがほとんど残らなかったにもかかわらず、ワットあたり摂氏 50 ~ 80 度の TO パッケージ熱抵抗はまだ許容可能でした。
ステージ 2: 20 年間にわたる底面冷却
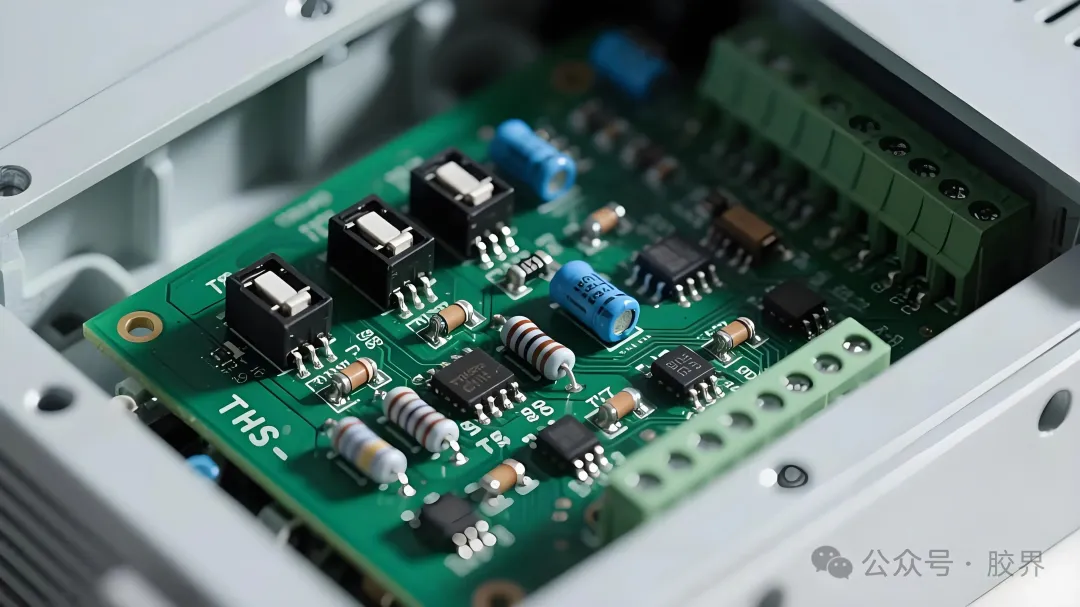
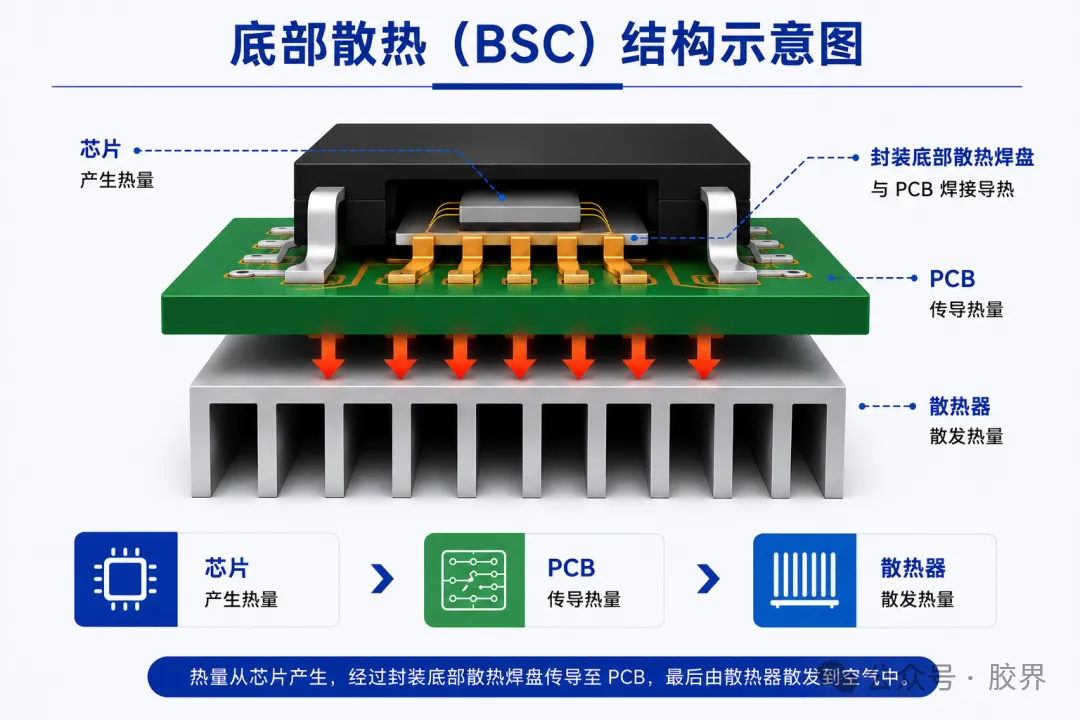
スイッチング電源とモータードライブが電力密度を高めるにつれて、業界は PCB 自体を第 1 段階のヒートシンクとして使用するボトムサイド冷却 (BSC) に移行しました。このアーキテクチャは、3 世代にわたって約 20 年間、パワー パッケージングを支配していました。
第 1 世代: 露出した底部パッド
D2PAK や TO-263 のようなパッケージでは、ドレイン端子がパッケージ下面の露出した大きな金属パッドに直接接続されており、チップから PCB への直接の熱経路が形成されています。これにより、初めて PCB が冷却システムに引き込まれましたが、PCB 自体の導電率 (約 0.3 ~ 1.5 W/m・K) がすぐに新たな制限要因になりました。
第 2 世代: 銅クリップボンディング
細いボンディングワイヤによる抵抗と熱の蓄積を削減するために、インフィニオンなどのメーカーは、OptiMOSなどの製品ラインに銅クリップ技術を導入し、ソース端子のワイヤボンドを、電流容量を増大させながら二次熱経路としても機能する厚い銅クリップに置き換えました。
第 3 世代: パッケージと PCB の共同設計
その後の設計では、基板からより多くの導電性を引き出すために、よりコンパクトな 2 列パッケージと多層の厚い銅の埋め込み銅 PCB が組み合わされました。 PCB 固有の熱天井は残り、熱経路はさらに迂回し、PCB の下側にある大きな強制立ち入り禁止ゾーンが小型化の妨げとなっていました。
TIM テクノロジーは、これらのパッケージとともに成熟してきました。標準的なサーマル グリースが遍在するようになり、相変化材料が室温で固体のオプションとして使用されるようになり、摂氏 45 ~ 60 度付近で軟化して表面適合性が向上し、ポンプアウトなしで 5 ~ 10 W/m·K の導電率が得られます。また、アルミナまたは窒化ホウ素フィラーを使用したシリコーンまたはアクリレート ベース上に構築されたサーマル パッドは、フィラーの負荷が増加するにつれて 6 ~ 16 W/m·K に達しました。
ステージ 3: ワイドバンドギャップデバイスの上面冷却
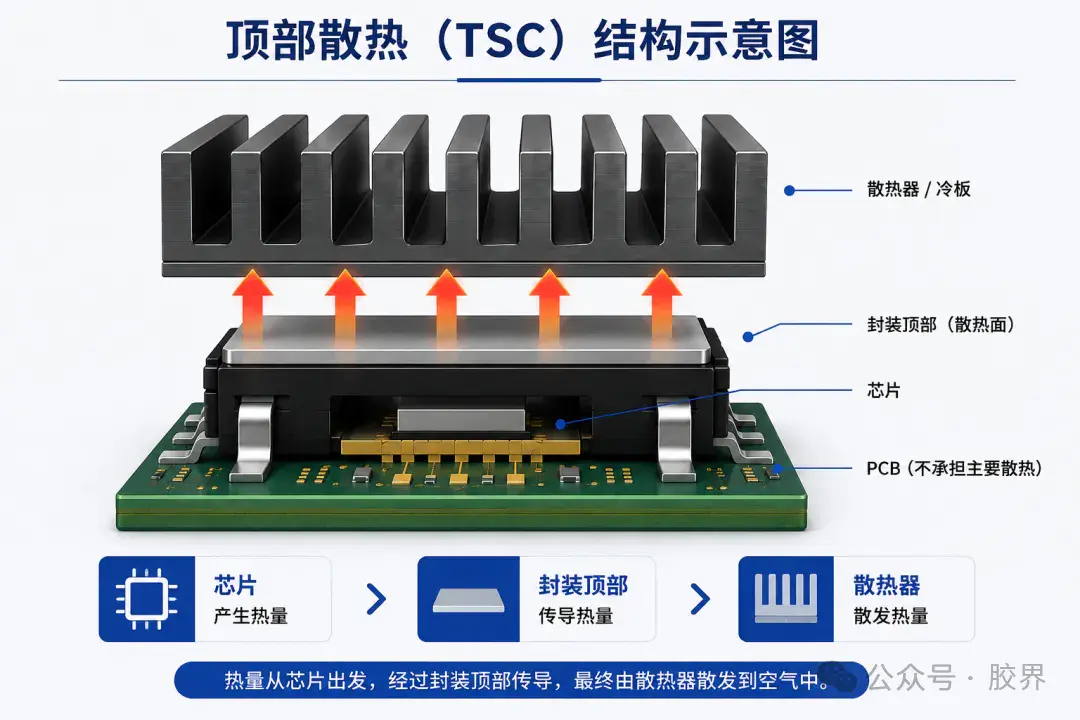
炭化ケイ素 (SiC) および窒化ガリウム (GaN) デバイスの台頭により、スイッチング速度、電圧定格、電力密度が向上し、底面冷却の限界が明らかになりました。業界の対応はトップサイド冷却 (TSC) でした。パッケージ上部の露出した金属プレートが PCB を完全にバイパスして、ヒートシンクまたはコールド プレートに直接接続されます。
TSC の改善点
- 伝導経路が短いため、設計者は同じ熱バジェットでより小さな SiC ダイを使用できる
- 冷却が PCB から離れて行われるため、デバイスの下のより緊密な電力ループが可能になり、高周波 EMI が低減されます。
- 800Vクラスの高電圧プラットフォーム向けにパッケージレベルの沿面距離を最適化可能
TSC が複雑にするもの
- デバイスの上部とヒートシンクには電気的絶縁が必要ですが、これまではグリース、セラミック、グリースのサンドイッチ構造で解決されてきました。
- サンドイッチ構造の 4 つの積層インターフェースにより熱抵抗が蓄積されます。
- 硬質セラミックシートは、TSCデバイスに典型的な小さくて不規則な上面に適合できず、局所的なボイドが残り、自動車の振動や熱サイクルの下で信頼性のリスクが生じます。
熱伝導性絶縁コーティングがスタックをどのように変えるか
このサンドイッチ構造を簡素化するために、業界は、絶縁と伝導を統合した材料として、水性エポキシ熱伝導性絶縁コーティングを開発しました。目標は、1 つの TIM 層とセラミック絶縁シートを単一のコーティングで置き換え、チップ、1 つの TIM 層、上面の熱伝導性絶縁コーティング、そして水冷プレートまたはヒートシンクという新しい熱経路を生成することです。
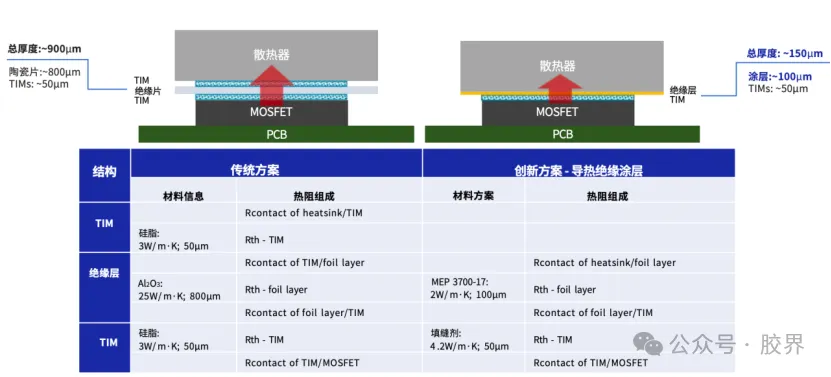
| 属性 | セラミックサンドイッチスタック | コーティングプラスTIMスタック |
| 界面層 | グリス、セラミックシート、グリス | 単一 TIM 層とコーティング |
| 総厚さ | 800μm以上 | 100~250μm |
| ヒートシンクに接着する | 身体的接触 | 化学結合 |
| 脆性亀裂のリスク | セラミックで存在 | エポキシマトリックスで回避 |
| 不定期トップ取材 | 硬質シートによる制限 | スプレーコーティングによる完全な被覆 |
熱伝導性絶縁コーティングは TIM に代わるものではありません。絶縁層を最適化することで、付属の TIM をより薄く、信頼性を高め、充填する界面によりよく適合させることができます。
現在の量産グレードのコーティングの様子
2022 年以降、800V 電気自動車プラットフォームのスケールアップに伴い、TSC パッケージングは水性エポキシ コーティング技術と並んで量産の成熟度に達しました。 MEPCOATのMEP 3700シリーズは、2 W/m・Kの熱伝導率と3,000~6,000Vの高電圧絶縁、強力な界面接着力、および自動車グレードの信頼性を単層で組み合わせた代表的な製品の1つです。
これらのコーティングは、数千回の温度サイクルと 96 時間の塩水噴霧暴露にわたる自動車グレードの検証を超えて、正確な厚さ制御をサポートします。1 回のパスで 5 ミクロンもの薄さを堆積することができ、連続したスプレーと硬化のサイクルで、絶縁歩留まりを損なう気泡やボイドを回避しながら、目標の厚さにまで堆積させることができます。
アーキテクチャが進化し続ける理由
スルーホールの自然冷却から 20 年にわたる底面冷却、そして熱伝導性絶縁コーティングによる今日の上面冷却に至るまで、この歴史の各段階は、同じ基本的なロジックに従っています。つまり、熱経路を短縮し、界面の数を削減し、熱放散に対する絶縁のバランスをとり、より小型のデバイスに適応するというものです。 SiC の採用が広がり、車両の電圧プラットフォームが 800V を超えると、多層パッドとセラミック シートの限界を無視することが難しくなり、コーティングと TIM の組み合わせが、コンパクトで高出力密度の電気駆動ユニットの実用的な方法として浮上しつつあります。
熱伝導性絶縁コーティングは、熱伝導性グリースやパッドを完全に置き換えるものですか?
いいえ、コーティングは硬化後も微細な表面の凹凸を残すため、最終的な界面のエアギャップを埋めるためにサーマル グリースやサーマル パッドなどの TIM が依然として必要です。
SiC および GaN デバイスに上面冷却が必要になったのはなぜですか?
ワイドバンドギャップデバイスは、従来のシリコン部品よりもスイッチングが速く、高電圧で動作し、より多くの電力をより小さな設置面積に詰め込むため、PCB を介した底面冷却では、これらのデバイスが発生する熱に追いつくことができなくなりました。
セラミック絶縁シートに対するコーティングの信頼性に関する主な利点は何ですか?
このコーティングは、物理的接触に依存するのではなく、ヒートシンク表面に化学結合を形成します。また、そのエポキシ マトリックスにはセラミック脆性亀裂のリスクがないため、自動車グレードの振動や熱サイクルに対しても優れた耐久性を発揮します。
熱伝導性の絶縁コーティングは、不規則なまたは湾曲したデバイスの表面を覆うことができますか?
はい。プレカットシートとしてではなくスプレーによって塗布されるため、単一のプロセスステップで曲面、溝、および小さな上面冷却装置の形状を完全に包み込むことができます。
最新の投稿
一緒に素晴らしいものを作りましょう
contact us連絡先の詳細
- Address:中国浙江省杭州市蕭山区蕭山街張板橋耀家凡241号
- TEL:+86-0571-83175630
- Phone:+86-13336160217
- Email:[email protected]
モバイル端末
Copyright© Zhejiang Geruite Packaging Materials Co., Ltd. 全著作権所有.
Privacy Wholesale industrial packaging tape Manufacturers