-
 +86-0571-83175630
-
 [email protected]


透明シュリンク包装メーカー
-
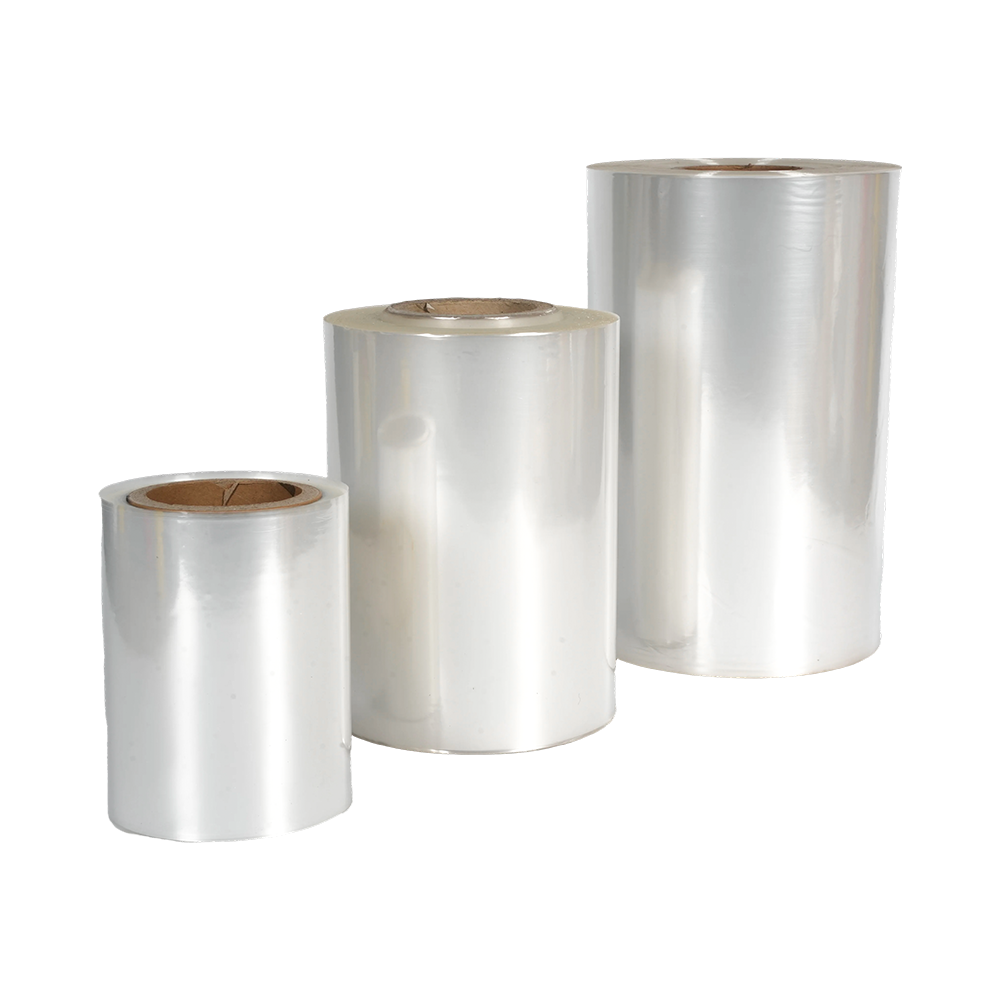
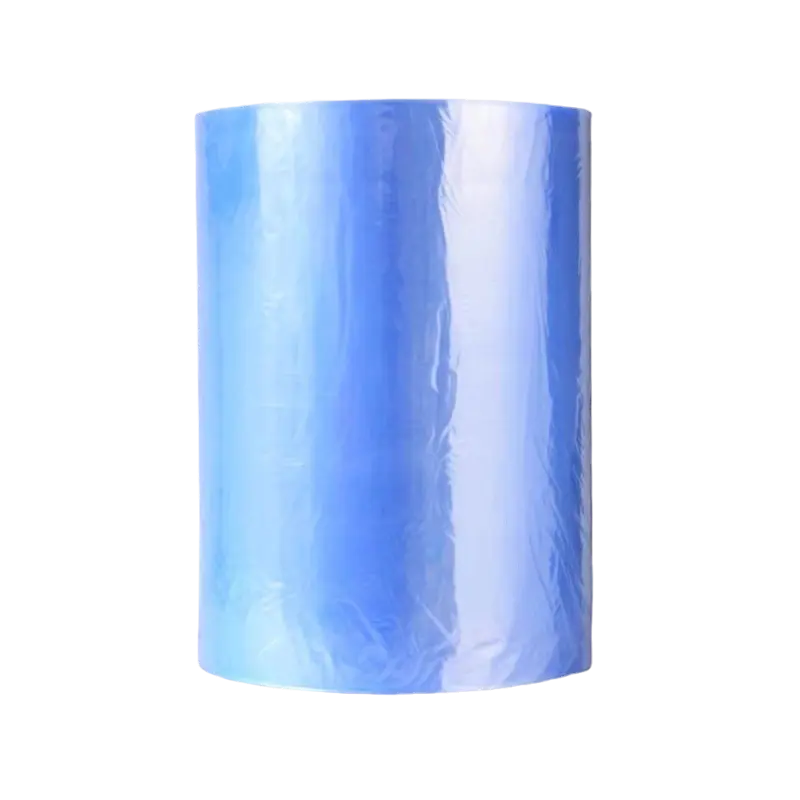
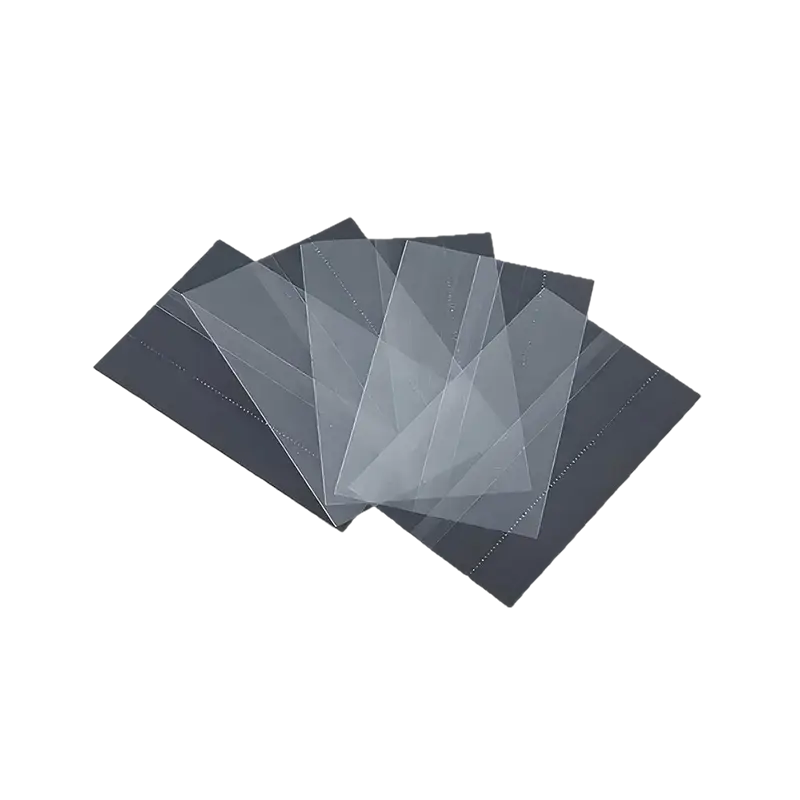
POF 熱収縮フィルム、厚さ 0.012MM-0.05MM
POF 熱収縮フィルムは、高い透明性と高い収縮率で知られる多層共押出ポリオレフィンフィルムで、包装された商品の輪郭にしっかりとフィットし、透明な保護層を形成します。環境に優しく無毒なポリオレフィ... -
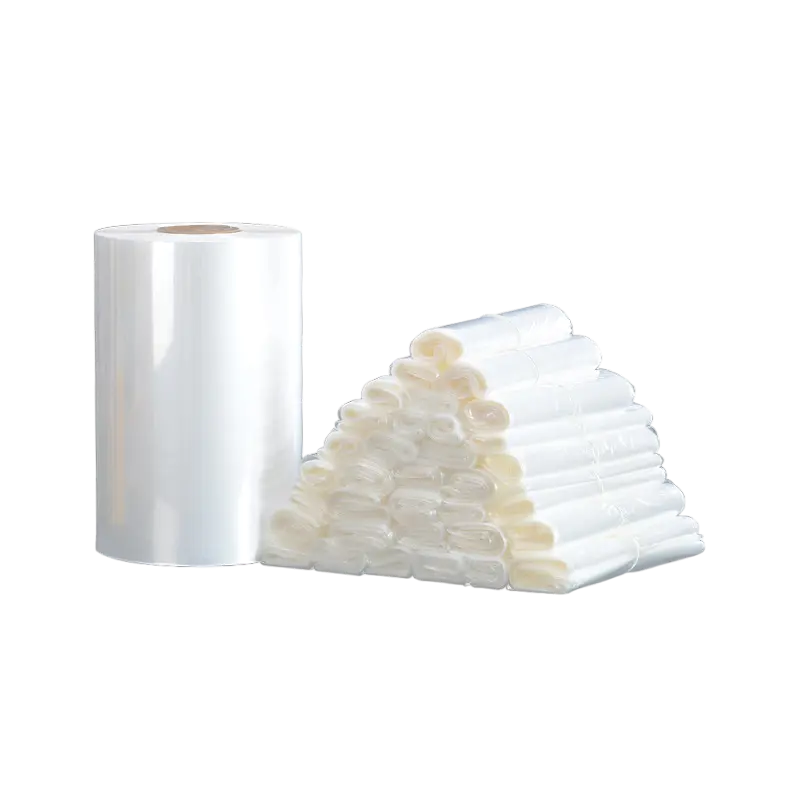
POFシュリンクフィルム/袋
POF シュリンク フィルム/袋: 環境コンプライアンス時代の熱収縮包装に推奨される選択肢です。 5層共押出プロセス(PP/PE/PP構造)を使用して製造されており、無毒で無臭で、FDAの食品接... -
PEシュリンクフィルム/袋
PE シュリンク フィルム/袋: 頑丈な工業用包装には厳しい選択です。 LDPE インフレーションフィルムプロセスを使用して製造されているため、優れた引張強度と耐突き刺し性があり、大きくて重い商... -
PVCシュリンクフィルム
PVC シュリンク フィルム: ラベル包装用として実証済みのコスト効率の高い選択肢です。ポリ塩化ビニルのカレンダー加工プロセスを使用して製造されるその主な利点は、低コストと広い加工範囲です。収縮... -
PETシュリンクフィルム
PET シュリンク フィルムは、高級ラベルや異形ボトルのパッケージに最適な素材です。その主な差別化機能は、超高収縮率 (最大 75 ~ 80%) と卓越した透明性です。加熱すると、ボトルの複雑な...
栄誉
-
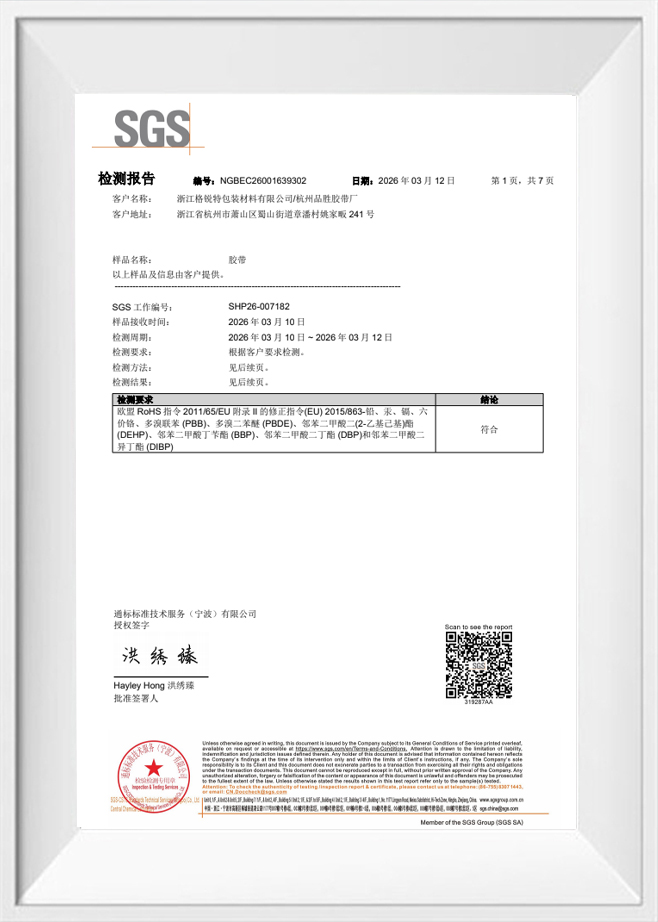 試験報告書
-
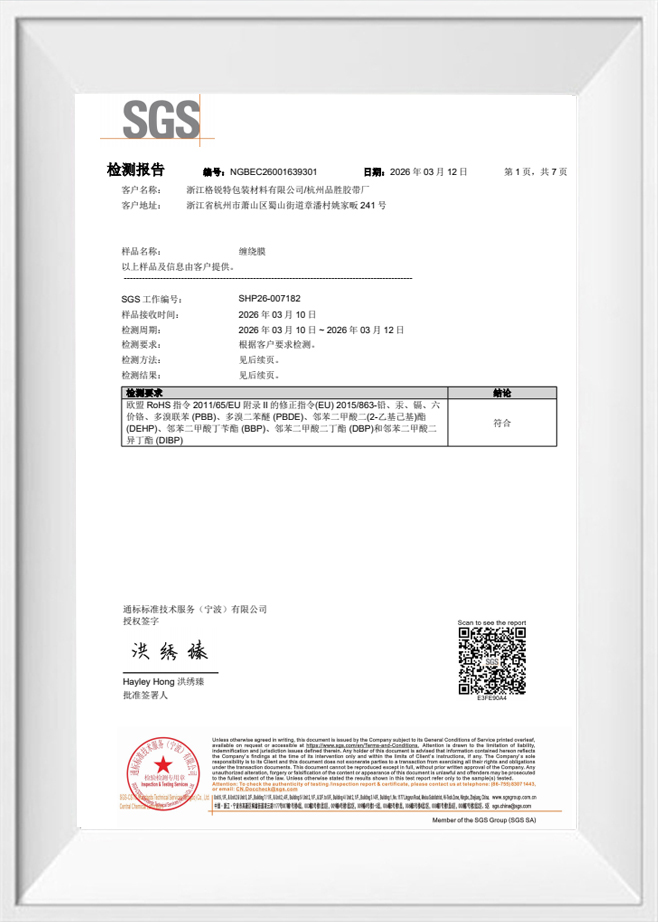 試験報告書
-
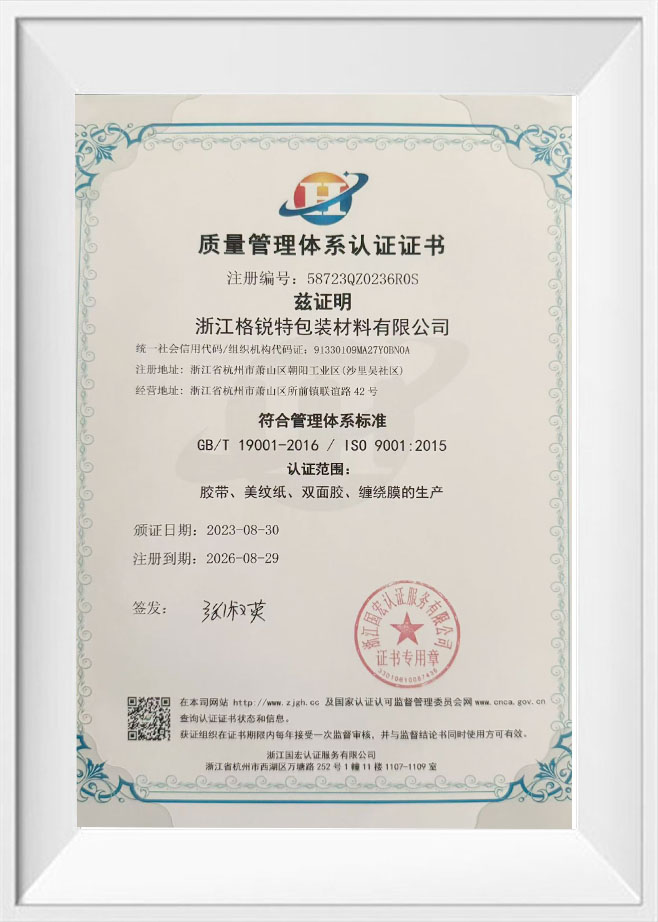 品質マネジメントシステム認証証明書
-
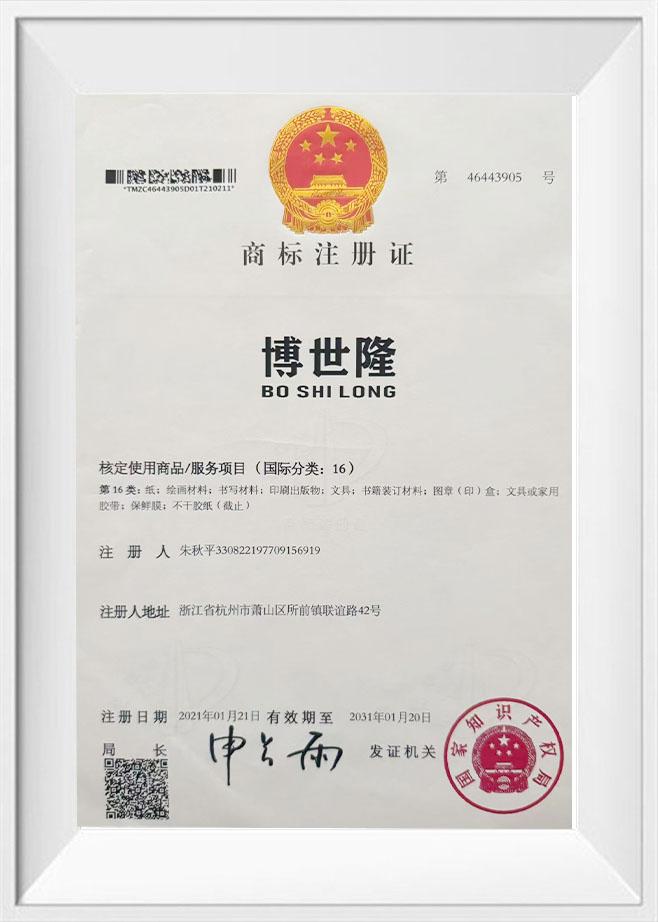 商標登録証明書
-
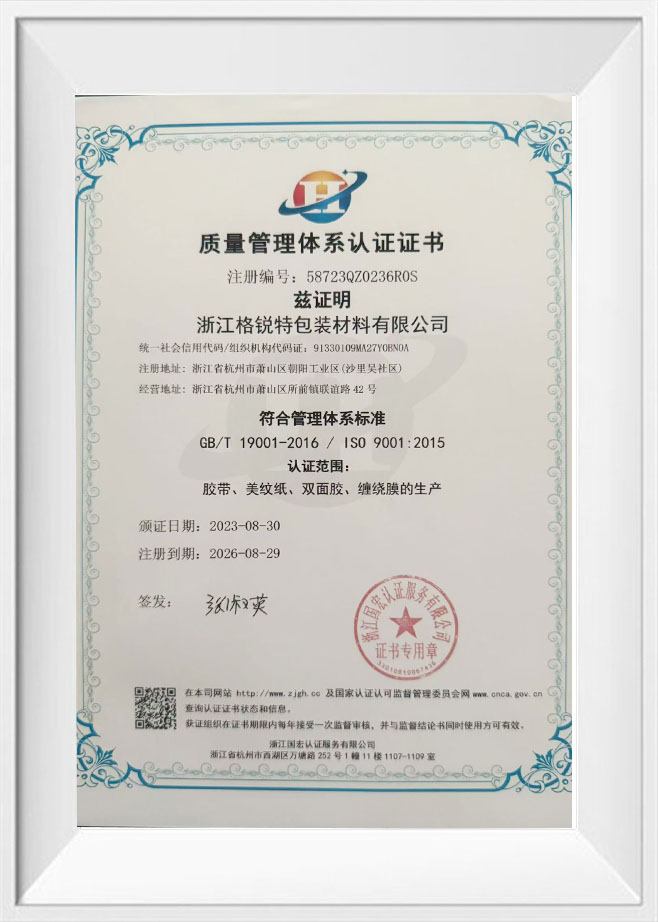 品質マネジメントシステム認証証明書
ニュース
-
業界ニュース 2026-10-14
重機の箱が海上で 40 日間を経て港の倉庫に到着するとき、しっかりと束ねられた荷物と緩んだ荷物の違いは、多くの場合、結束材によって決まります。スチール製のストラップは錆びたり、角が切れたり、張力を高めるのに強力な工具が必要になります。一方、ポリプロピレン製のストラップは、継続的な負荷がかかるとクリープします。リサイクルされたポリエチレン テレフタレートから作られた PET プラスチック スチール ベルトは、これら 2 つの極端な点の間のギャップを埋め、重量の約 40% でスチールに匹敵する引張強度を実現し、腐食のリスクもありません。 PETプラスチックスチールベルトとは何ですか? ...
もっと見る -
業界ニュース 2026-10-07
ある飲料工場では、フォークリフトに面した積荷に取り付けられた黒色の PET ストラップが損傷した溶接部で切れたため、ボトル入り製品の 2 パレットが失われました。不透明なストラップが溶接部を隠していたため、オペレータは溶接部を見ることができませんでした。 透明PETバンド その盲点を取り除きます。透明なボディは、PET をスチールに最も近いプラスチック代替品にする 2 ~ 6% の伸びを維持しながら、溶接品質、張力、および表面損傷を示します。 標準的な PET は破断前に 2 ~ 6 パーセント伸びますが、これは PP の伸びの約 3 分の 1 です。そのため、PE...
もっと見る -
業界ニュース 2026-09-30
アルミニウム フレームのパレットが、スナップされた PP ストラップ、移動された最上層を備えた状態で到着し、400 km 走行します。その光景が毎日繰り返されるため、購入者は次の商品に切り替えるのです。 PET梱包用ストラップ 重量が重い荷物、沈下する荷物、または遠くまで移動する荷物に適しています。 PET はポリプロピレンの親戚のポリエステルです。伸縮性が低く、張力をより長く保持し、湿気や衝撃にうまく対処しながら、軽量で安全に切断できます。 このガイドは、調達チーム、倉庫チーム、生産チームが最初の注文で適切なポリエステル製ストラップを指定するのに役立ちます。PET...
もっと見る
今すぐお問い合わせください
シュリンクフィルム Industry Knowledge Extension
フィルムの厚さとゲージが思っている以上に重要な理由
Zhejiang Geruite Packaging Materials Co., Ltd. は、物流、小売、工業生産の調達チームと緊密に連携しています。そして、私たちが遭遇する包装の失敗の最も一貫した原因の 1 つは、ゲージの不一致です。購入者は多くの場合、デフォルトですべての SKU にわたって単一のフィルム仕様を選択しますが、シュリンク ラップのパフォーマンスがフィルムのゲージ、製品重量、および表面プロファイルの関係に直接結びついていることに気づいていません。
透明シュリンクラップ は、通常 35 ~ 200 ゲージ (約 9 ~ 50 ミクロン) の範囲のゲージで市販されています。 35 ~ 60 ゲージ範囲のより薄いフィルムは、滑らかで軽量な製品にしっかりと適合し、高光沢の小売仕上げを実現します。 75 ~ 100 ゲージの重いゲージは、フィルムの耐突き刺し性が重要となる不規則な形状、鋭い角、または束ねられた製品に適しています。エッジが突き出た製品に小さめのゲージを使用すると、取り扱い中に穴が開く危険があるだけでなく、密封された環境を損なう微小な裂け目が生じ、デリケートな商品の湿気の侵入と酸化が促進されます。
実際のテストは簡単です。製品プロファイルの周囲にフィルムを手動で貼り付け、凹部でブリッジすることなく適合するかどうかを確認します。ブリッジングが発生すると、フィルムの収縮率 (熱を加えたときにフィルムが各配向で収縮する割合) が不十分になる可能性があります。二軸延伸シュリンク フィルムは、機械方向と横方向の両方でバランスのとれた収縮を実現し、不規則な形状に最適です。一軸延伸フィルムは主に一方向に収縮するため、スリーブラベルやチューブ形式の用途に適しています。
ヒートトンネル設定とフィルムの互換性: 収縮サイクルを正しく行う
The quality of a finished シュリンクラップ シールは、ほとんどのオペレータが想定しているほどフィルムの仕様には依存せず、ヒート トンネルのパラメータがフィルムの化学的性質に適切に適合しているかどうかに大きく依存します。コンベア速度とトンネル温度という 2 つの変数が支配的です。速度が速すぎると、フィルムの収縮が不十分になり、折り目がゆるくなり、角が開いてしまいます。速度が遅すぎると過剰な収縮が発生し、縫い目にストレスがかかり、焼き抜け穴が生じ、その下の軽量製品が歪んだり潰れたりする可能性があります。
PVC シュリンク フィルムは 120 ~ 160 °C のトンネル温度で効果的に機能しますが、ポリオレフィン (POF) フィルムは、無臭の燃焼と FDA 準拠により、食品と接触する環境や小売環境で現在好まれているオプションであり、通常、厚さとコンベア速度に応じて 120 ~ 175 °C を必要とします。 重大な間違いは、温度を唯一の変数として扱っていることです。 コンベヤーの滞留時間 (製品がトンネル内で費やす合計秒数) も同様に決定的です。フィルムに不均一な衝撃を与える高温と高速の組み合わせよりも、低温で低速のベルトを使用した方が、多くの場合、きれいな仕上がりが得られます。
同じラインでさまざまなサイズの製品を実行する操作の場合、最も実用的な校正方法は、フィルム メーカーの推奨温度範囲の中間点でテスト バッチを実行し、最初にコンベア速度を調整し、速度の最適化が完了した後でのみ 5°C ずつ温度を変更することです。このアプローチにより、キャリブレーション中のフィルムの無駄が削減され、繰り返される大きな温度変動によって生じる熱応力からシーリング装置が保護されます。
手動包装ワークフロー: シュリンクラップハンドローラーが測定可能な価値を追加する場所
すべての梱包作業が、完全に自動化されたシュリンク トンネル ラインの資本コストや床面積を正当化できるわけではありません。少量から中量のフルフィルメント、現場ベースの梱包、または自動化された機器を確実に供給できない不規則な商品の場合、依然として手動の包装ワークフローが実用的な標準です。 シュリンクラップ hand roller は、手動プロセスが効率的であるか無秩序であるかを決定する中心的なツールです。
ハンド ローラーは、手動シュリンク ラップ ワークフローにおいて 2 つの機能を果たします。1 つは製品の周囲にフィルムを貼り付ける際にフィルムに均一な張力を与えること、もう 1 つは各パスで一貫した重なりを維持することです。ローラーを使用しないと、オペレーターは不均一な張力でフィルムを貼り付ける傾向があります。一方の面はきつく、もう一方の面は緩めです。これは、熱が加えられると不均一な収縮に直接つながり、しわが寄って商業的に受け入れられない仕上がりになります。適切に設計されたハンドローラーは、コアとフィルムの固定ギャップを維持し、オペレーターが製品の周りを移動すると張力を自動的に調整します。
ストレッチフィルムまたはシュリンクフィルムを使用したパレットレベルのラッピングでは、人間工学に基づいたハンドルのデザインが、単なる快適さの考慮ではなく、機能的な問題になります。 大量の手作業による包装による反復的なストレス損傷は、生産性と責任に関する懸念として文書化されています。 in warehouse environments.パッド入りの回転ハンドル付きローラーは、固定コアディスペンサーと比較してグリップの疲労を大幅に軽減します。 1 人のオペレーターがシフトごとに 50 個を超えるユニットを手作業で包装する作業の場合、人間工学に基づいたグリップを備えた高品質のハンド ローラーへの投資は、使用開始から最初の 4 分の 1 以内に傷害の請求を軽減し、スループットを維持することで十分に報われます。 Zhejiang Geruite Packaging Materials Co., Ltd. では、当社のフィルム製品は一貫したゲージ公差で設計されており、特に貼付中にフィルムのトラッキングやエッジのカールがなく、スムーズで予測可能なハンドローラーによる塗布をサポートします。
シュリンクフィルム仕様における持続可能性への考慮事項
拡大生産者責任(EPR)法が、EUの包装・包装廃棄物規制(PPWR)、英国のプラスチック包装税、東南アジアで出現している同等の枠組みなど、主要な輸出市場全体に拡大するにつれ、シュリンクフィルム素材の選択は、性能だけでなくコンプライアンスを重視した決定がますます重要になっています。
PVC とポリオレフィン (POF) という 2 つの主要なシュリンク フィルム素材は、非常に異なる耐用年数プロファイルを示します。 PVC は、その塩素含有量と焼却時の塩酸の発生により、規制市場においてますます制限されたり、重税が課されたりしています。ポリエチレン (PE) とポリプロピレン (PP) の変種で構成される POF は、紙やその他の材料とは別に収集される限り、ほとんどの先進市場における既存のポリオレフィンのリサイクルの流れと互換性があります。
サプライチェーンのデューデリジェンス要件が高まる中、EUのバイヤーに輸出するメーカーにとって、フィルムの組成とリサイクル可能性を包装文書に宣言することが標準的な慣行になりつつあります。多層共押出ではなく、単一ポリマー構造(モノマテリアル PE または PP)のフィルムを指定することで、RecyClass および CEFLEX の枠組みに基づくリサイクル可能性の分類が向上します。現在、ヨーロッパの大手小売業者のいくつかは、サプライヤーの認定基準としてこれを要求しています。ダウンゲージ化(ポリマー配合の改善により必要な機械的性能を維持しながらフィルムの厚さを減らす)は、シールの完全性を損なうことなく、包装ユニットあたりの材料消費量を 15 ~ 25% 削減する並行戦略であり、材料コストとプラスチック税負担の両方を直接削減します。
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.